1,Introduksjon-Forstå hele livssyklusen for korrugeringsmaskin og konvertering
For investorer i moderne emballasjeanlegg, anleggsledere og innkjøpsansvarlige, som mestrerproduksjonsprosess for korrugerte bokserer det mest kritiske trinnet for å oppnå et høy-effektivt fabrikkgulv med null-avfall. Mange nykommere i papiremballasjeindustrien ser på boksfremstilling som en enkel kutte- og foldeoperasjon. I virkeligheten er det en svært kalibrert to-trinns industriell tung-livssyklus.
Prosessen er strengt delt inn i to hovedsoner på butikkgulvet ditt:
- Korrugeringsstadiet (den våte enden og den tørre enden):Der rå, flate ruller med kraftpapir rulles ut, oppvarmes, kjemisk kombinert med stivelse, rifles til strukturelle bølger og limes til stive 3-lags, 5-lags eller 7-lags ark på en massivkorrugerte linjemaskin.
- Konverterings- og pakkestadiet (The Post-Processing):Der de stive, flate arkene mates i høy-hastighetbølgepappeske utskriftsmaskin, skåret i skiver, brettet, slisset, brettet, limt og til slutt stablet på transportpaller av enautomatisk palleteringsrobotfor forsendelse.
Hvis en enkelt maskin i denne sammenkoblede kjeden ikke klarer å opprettholde synkroniseringen, stopper hele fabrikkgulvet. Denne omfattende masterguiden på 3000-ord tar deg steg-for-trinn gjennom hvert eneste kritiske maskinsenter, og fremhever de mekaniske hemmelighetene som skiller lav-avfallsvirksomhet fra førsteklasses automatiserte pakkeanlegg.

Fase 1 (The Wet End)-Utrulling og høyhastighets-nettmating
Livet til en korrugert boks begynner ved "Wet End" av korrugeringslinjen. Det er her massive ruller med rå containerboard, som veier opptil 4 tonn hver, omdannes til kontinuerlig bevegelige papirbaner. Stabiliteten til denne innledende matingsfasen dikterer den flate justeringen og strukturelle styrken til det endelige brettet.
Grunnlaget: Den akselløse hydrauliske møllerullestativet
Før noen korrugering kan skje, må de tunge papirrullene heises opp i luften og holdes helt -i midten. Denne oppgaven utføres av den tunge-plikten hydraulisk møllerullstativ.
Moderne, premium stativer er helt uten skaft. I stedet for manuell å skyve en tung stålstang gjennom papirkjernen, bruker rullestativet to-hydrauliske armer som åpnes, lukkes, senkes til gulvnivå og løfter rullen automatisk.
For å forhindre at nettet driver, opprettholder stativet en jevn sideveis innretting mens pneumatiske multi--skivebremser påfører kontinuerlig tilbake-spenning. Denne spenningen forhindrer at papiret synker eller krøller seg når det suser inn i maskineriet med hastigheter over 250 meter per minutt.
[Raw Roll on Floor] ──► [Hydraulic Arms Clamp Core] ──► [Pneumatic Disc Brakes Set Tension] ──► [Smooth Web Exit]
Null-nedetidskontinuitet: Den automatiske papirskjøteren
En standard papirrull går tom hvert 20. til 30. minutt ved høye produksjonshastigheter. Å stoppe hele korrugeringslinjen for å tre en ny papirrull ville ødelegge fabrikkens effektivitet og deformere papiret inne i de oppvarmede limstasjonene. For å oppnå non-produksjon, installerer anleggene enautomatisk papirskjøtemaskinrett over eller bak møllerullstativet.
Den automatiske skjøten fungerer som en-mekanisk høyhastighetsbro. Mens den aktive papirrullen snurrer inn i maskinen, klargjør operatøren "halen" av en fersk reserverull på en skjøtematrise ved hjelp av kraftig-dobbelt-klebende tape.
I det øyeblikket den aktive rullen treffer den forhånds-beregnet indre kjernegrensen, utløser en lasersensor skjøtemaskinen. En flygende indekseringskniv skjærer den døende banen mens en høytrykksindekseringsvalse umiddelbart presser den bevegelige halen av den gamle banen på den klebebåndet på den nye rullen. Denne sømløse skjøten skjer på mindre enn 1 sekund uten å redusere linjehastigheten, noe som sikrer at et kontinuerlig bånd av papir strømmer inn i varmesonene.
Les mer:《Hvordan beregne hydraulisk møllerullstativ ROI express
Les mer:《Fin-Tuning av spleisspenningsdynamikk for å forhindre at nettårer uttrykkes
Fase 2 (The Fluting Core)-The Single Facer og skapelsen av den riflede bølgen
Når de flate papirbanene mates jevnt, passerer de inn i hjertet av den våte enden:Single Facer. Dette er maskinsenteret hvor flatt papir gis sin ikoniske strukturelle styrke gjennom dannelsen av "fløyten" (det bølgete mellomlaget av et pappark).
Flute Medium (flat papir) ──► [Steam Heat & Moisture] ──► [Corrugating Rollers] ──► [Wavy Corrugated Flute Wave]
Transformasjonen er avhengig av tre distinkte fysiske handlinger inne i Single Facer:
Steam-for-kondisjonering:Den flate papirbanen som er valgt som fløytemedium, utsettes for intens dampvarme og fuktighet inne i en trommelforvarmer.- Denne fuktigheten myker opp cellulosefibrene i papiret, og gjør banen svært bøyelig og strekkbar uten å rives.
Korrugeringsrullene:Det kondisjonerte papiret trekkes umiddelbart mellom to gigantiske, sammenlåsende stålsylindere kjent som korrugeringsruller. Disse valsene har nøyaktig maskinerte bølgeprofiler (som A-, B-, C- eller E-riller) som griper sammen under intenst hydraulisk trykk. Når papiret passerer gjennom, blir det tvunget til å ta på seg den permanente bølgeformen til ståltennene.
Limpåføring og linerliming:Mens den riflede bølgen holdes på plass med vakuumsug eller mekaniske fingre på bølgerullen, påfører en presisjonslimpåføringsrull et mikro-lag med stivelse-basert lim på toppen av bølgene. Samtidig presses en flat "liner" papirbane mot disse limte spissene under kraften fra en tung trykkrull. Den intense varmen gelatiniserer umiddelbart stivelseslimet, og skaper en permanent, stiv binding. Dette skaper en "single-face" bane (ett flatt foringsark limt til ett bølget fløyteark).
Les mer:《Hva er en single Facer bølgepappmaskin? uttrykke

Fase 3 (den tørre enden)-Kombinering, oppvarming og dobbel-overflateliming
For å lage en standard 3-lags (enkelt-vegg) eller 5-lags (dobbeltvegg) plate, må den ensidige banen som ble opprettet i fase 2 reise opp en brotransportør tilDobbel Facer(eller varmeplateseksjon). Denne sonen representerer begynnelsen av "Dry End" avkorrugerte linjemaskin.
Her er flere enkelt-ansiktsnett lagt sammen. En annen limmaskin påfører stivelseslim på de eksponerte bunnspissene av rillene. Til slutt introduseres et flatt bunnpapir for å forsegle sandwichen.
De kombinerte lagene går deretter inn iTørke- og baketunnel. Denne delen består av en lang rekke solide, damp-oppvarmede-varmeplater av støpejern under et tungt, kontinuerlig topptrekkbelte. Når det kombinerte brettet glir over varmeplatene i høy hastighet, tørker den intense varmen det våte stivelseslimet fullstendig, og gjør det til en krystallinsk,-fast kjemisk binding.
Denne bakeprosessen herder pappen, og gir den vertikal topp-til-kompresjonsmotstand som kreves for å forhindre at ferdige esker knuses når de stables inne i forsendelsesbeholdere.
Les mer:《Hva er en Double Facer?uttrykke
Les mer:《Hva er forskjellene mellom Single Facer- og Double Facer-maskiner? uttrykke

Fase 4 (skjærings- og skåringsstadiet)-Precision Slitter-Skårere og avskårne-kniver
Ved utgangen av tørketunnelen er pappen nå et sammenhengende, stivt, bredt bånd av flerlagspapp. Det siste trinnet i bølgemaskinens livssyklus er å skjære denne massive banen i individuelle, flate arkdimensjoner bestilt av kundene dine. Dette utføres av to svært automatiserte tørr-endemaskinsentre:
- The Computerized Slitter-Scorer:Denne maskinen bruker uavhengige, tynne-profiler av wolframkarbidblader og brettehjul montert på en motorisert reiseportal. Styrt av fabrikkens sentrale planleggingsprogramvare, flytter skjæremaskinen-scoreren automatisk bladene sideveis i millisekundervinduer for å trimme de grove kantene på det bevegelige brettet, skjære det brede nettet i flere smale bredder og stemple skarpe brettelinjer (skår) nedover lengden på brettet. Disse brettelinjene er kritiske fordi de definerer hvor de endelige boksklaffene skal foldes.
- Høyhastighets-avskjæringskniven:Umiddelbart etter skjæreprosessen kommer de smale strimlene av brettet bord inn i den avskårne-kniven. Denne maskinen har doble motroterende- ståltromler utstyrt med tunge, spiralformede skjæreblad. Drevet av servomotorer med høyt-moment roterer trommene i perfekt synkronisering med linjehastigheten for å kutte det bevegelige brettet på kryss og tvers til nøyaktige arklengder. De kuttede arkene overføres deretter til en shingling-transportør og sendes til en nedstabler, klar til å bli flyttet til konverteringsavdelingen.
Les mer:《Hva er en tynn-bladskårermaskin? uttrykke
Les mer:《Topp 10 produsenter av tynne bladskårere i Kina 2026 ekspress

Wet-End and Dry-End Technical Specification Matrix
For å veilede ingeniørteamene dine når de kjøper eller reviderer frontenden av boksproduksjonslinjen din, bruk denne direkte grunnlinjematrisen for maskinvare:
Tabell 1: Kjernetekniske basislinjer for våte og tørre endemaskiner
| Maskinsenter | Kritisk maskinvarebaselinje | Direkte innvirkning på produktkvalitet |
| Kvernrullstativ | Solid welded steel base (>2,8 tonn) Dobbel-automatiske hydrauliske låser |
Eliminerer høy-vibrasjon og kantsprekker. Forhindrer sikkerhetsfall ved slangebrudd. |
| Automatisk skjøt | Høytrykks rullende matrise{{0} Doble bremsespenningskontrollklosser |
Garanterer 99,9 % skjøtesuksessrate på tynt papir. Forhindrer binding av vev under rulleskift. |
| Single Facer | Wolframkarbid bølgeruller Integrert vakuum sugeboks |
Opprettholder presis fløytehøyde over 50 millioner meter. Holder fløytebølgen perfekt stabil ved 250+ m/min. |
| Dobbel Facer kokeplater | Damptrykkregulering opp til 16bar Tungt-trekkteppe på toppen |
Garanterer dyp stivelseskrystallisering for flate plater. Gir jevnt nedadrettet trykk uten å knuse riller. |
Fase 5 (konverteringsstadiet)-Høyhastighets-fleksografisk utskrift og spalting
Når nedstableren på enden av korrugeringsmaskinen tømmer flate, stive pappark, er produksjonsfasen for råpapp fullført. Materialet går nå inn iKonverteringsavdeling. Dette er delen av fabrikkgulvet der et vanlig ark med brunt brett blir forvandlet til en identifiserbar, merkevarespesifikk fraktbeholder.
Hovedmotoren bak denne transformasjonen er høy-hastighetbølgepappeske utskriftsmaskin. Moderne konverteringsoperasjoner bruker et spesialisert inline-oppsett kjent som enFlexo Folder Limer(FFG) eller en frittstående Flexo Rotary Die Cutter. Dette enorme maskinsenteret behandler tusenvis av ark i timen gjennom flere innebygde-understasjoner:
Rå flate ark ──► [Flexo Print Stations] ──► [Slotting Unit] ──► [Rotary Die Cutter] ──► To Folder Limer
- Lead-Edge Feeding Station:Flate ark trekkes fra en tung stabel én etter én ved hjelp av et høyt-vakuumsugbeltesystem. Det er avgjørende at fôrporten forblir perfekt parallell; hvis et ark kommer inn i en liten vinkel, vil hele nedstrøms utskrift og skjæreregistrering bli ødelagt.
- Flexografiske trykkestasjoner:Brettet som beveger seg i høy hastighet passerer under en rekke trykkestasjoner. Hver stasjon representerer en enkelt blekkfarge (cyan, magenta, gul, svart eller egendefinerte Pantone-nyanser). En gummi- eller fotopolymertrykkplate viklet rundt en roterende sylinder mottar et mikro-lag med vann-basert blekk fra en laser-gravert keramisk Anilox-valse. Platen overfører deretter blekket direkte på pappen med lett trykk. Premium-maskiner bruker vakuum-overføringsarkitekturer for å holde arkene helt flate, og forhindrer fargefeilregistrering eller flekker.
- Slotting-enheten:Etter å ha mottatt grafikken, skynder det trykte kortet inn i spormodulen. Her slår par med roterende stålkniver ut dype hakk langs for- og bakkanten av arket. Disse hakkene skaper de fire uavhengige klaffene til en standard forsendelsesboks. Samtidig stempler skårhjul dype tverrgående bretter som definerer de vertikale hjørnefoldene på boksen.
- Rotary Die Cutter:For komplekse boksdesign som krever tilpassede hånd-hull, ventilasjonsporter, geometriske vinkler eller utstillingsvinduer, passerer arket gjennom en roterende stansestasjon. En buet treformplate innebygd med sylskarpe skjæreblader i stål og utstøtingsputer av gummi presser mot en hard polyuretan amboltsylinder, og stempler ut tilpassede former på millisekunder.
Les mer:《Guide for Flexo Folder Gluer (FFG) express
Les mer:《Flexo Folder Gluer (FFG) Trends 2026 express

Fase 6 (sluttmontering)-Bretting, liming og firkanting av butikkgulvet
Nå som arket er trykt, hakket og krøllet, ligner det en flat, utbrettet kryssprofil. For å bli en funksjonell beholder, må det flate arket brettes til et 3D-rør og forsegles langs dets strukturelle skjøt. Dette skjer innenforMappe-limmodul.
- Limpåføringsnoden:Når det flate arket kommer ut av sporenheten, skyter en høyhastighets elektronisk ekstruderingslimpistol en presis linje med kaldt, raskt-PVA-lim langs den smale "limtappen" på den ytre kanten av brettet. Optiske sensorer bekrefter at limlinjen er konsistent; en manglende dråpe betyr at boksen deles opp på kundens samlebånd, mens en over-spray vil lime flere ferdige bokser sammen inne i bunten.
- De sammenleggbare beltene:Brettet bæres frem av et par vridde foldebelter med høy-friksjon. Disse beltene vipper sakte de to ytre panelene på papparket innover nøyaktig 180 grader, og bretter dem tett langs de vertikale rillelinjene som er stemplet av sporenheten.
- Squaring and Counter-Ejecting Station:Å brette et stivt bølgepapp med 300 ark per minutt kan introdusere geometriske feil kjent som "fishtailing", der kantene på boksen ikke er helt firkantede. For å rette opp dette går de foldede boksene inn i en kvadratisk seksjon utstyrt med vibrerende sidepadler som banker boksen inn i et perfekt 90 graders rektangel. De firkantede rørene skyves deretter inn i en mot-utkaster, som teller boksene og stabler dem i tette bunter på 10, 25 eller 50 stykker.

Fase 7 (The Final Step)-Slutt-av-linjeautomatisering via den automatiske palleteringsroboten
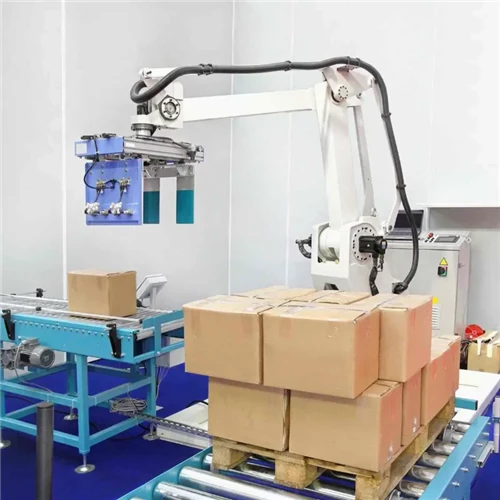
På dette stadiet er produksjons- og konverteringsprosessene fullstendig fullført. Du har tette, opptelte bunter med ferdige esker som flyr ut av mot-utkasteren med noen sekunders mellomrom. Men hvis anlegget ditt fortsatt er avhengig av manuelt menneskelig arbeid for å løfte, snu, stable og palletere disse tunge buntene på forsendelsessklier av tre, vil hele din høye-hastighetkorrugerte linjemaskinoppsettet står overfor en umiddelbar-flaskehals-av linjen.
Manuell stabling kan ikke holde tritt med en konverteringslinje som kjører med 300 bokser per minutt. Menneskelige arbeidere lider av fysisk tretthet, belastningsskader i ryggen og inkonsekvente stablingsmønstre som får paller til å velte under lagertransport. For å eliminere denne operasjonelle flaskehalsen, forankrer høy-anlegg enautomatisk palleteringsrobot i den absolutte slutten av produksjonssyklusen.
Bunter fra Ejector ──► [Motorisert transportør] ──► [Robot Gripper Picks Bundle] ──► [Nøyaktig lagstabling]
Den automatiske palleteringsroboten fungerer som den siste automatiserte koordinatoren på butikkgulvet ditt:
- Smart Bundle-innmating og mønsterorientering:Mot-utkasteren sender ut bunter på en motorisert rullebane. Når buntene nærmer seg robotarbeidscellen, leser sensorer dimensjonene deres. Robotkontrolleren beregner det mest plass-effektive stablemønsteret (sammenlåsende blokkkonfigurasjoner) for å maksimere pallens stabilitet.
- The Specialized Robotic End-of-Arm Tooling (EOAT):Den kraftige-robotarmen, vanligvis en 4-- eller 6--leddet industriell manipulator, svinger på plass. Den bruker en svært spesialisert mekanisk gaffelgriper, sideklemmeplater eller en vakuumsvamppute med høyt volum for å jevnt løfte en eller flere boksbunter samtidig uten å knuse de skjøre korrugerte kantene.
- Høy-presisjonsstabling:Roboten overfører buntene enkelt til en tom trepall, og plasserer dem ned til millimeter i henhold til det forhåndsprogrammerte mønsteret. Den veksler orienteringen til hvert lag for å "binde" pallen sammen, og sikrer at lasten forblir perfekt stabil. Når en pall når sin maksimale høyde, gir roboten automatisk signal til palle-utløpstransportøren om å sende lasten til en automatisk strekk-innpakning, mens en automatisert palledispenser mater en fersk, tom skli inn i arbeidssonen.

Komplett anleggskonverterings- og stablingsspesifikasjonsmatrise
For å veilede ingeniørteamene dine når de kjøper eller reviderer etter-behandlings- og pakkingsdelene av eskeproduksjonslinjen din, bruk denne direkte grunnlinjematrisen for maskinvare:
Tabell 2: Kjernetekniske basislinjer for konvertering og palleteringsmaskiner
| Maskinsenter | Kritisk maskinvarebaselinje | Direkte innvirkning på produktkvalitet |
| Flexo-skriver | Vakuumark-overføringssystem Keramiske Anilox-ruller (laseretset) |
Sikrer perfekt fargeregistrering uten flekker. Gir jevn blekketetthet for høy-oppløsningsgrafikk. |
| Slotting & Die Cutting | Motorisert datastyrt akseinnstilling Ambolt trimming oscillasjonsmekanisme |
Tillater ordrebytte på under 2 minutter. Forlenger polyuretan-amboltens levetid for rene kuttinger. |
| Mappelim | Vibrerende sidesquaring-padler Elektronisk limpistol uten-kontakt |
Eliminerer fiskehale; sikrer perfekt firkantede bokser. Forhindrer rotete overløp av lim og tørre fuger. |
| Palletiseringsrobot | Tung industriarm med flere-akser Modulær gaffel/klemme redskapsgriper |
Eliminerer arbeidsflaskehalser; kjører 24/7 uten-stopp. Forhindrer kompresjonsskader på ferdige boksklaffer. |
Trenger du hjelp til å velge riktig produksjonsmaskineri for bølgepapp for deg? Kontakt teamet vårt for en gratis konsultasjon basert på papirstørrelsen og produksjonsvolumkravene dine.