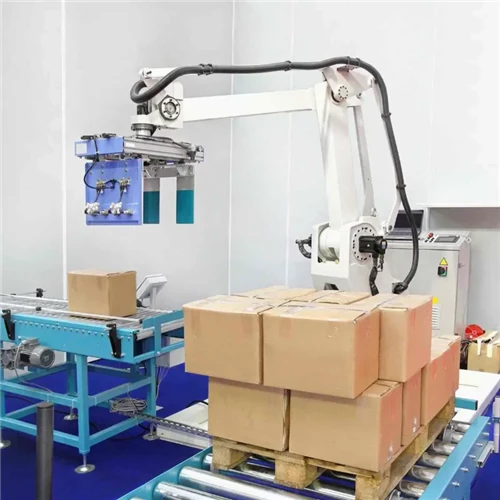
I moderneproduksjon av bølgepapp, anleggslayout og intralogistikkdesign representerer skjulte drivere for lønnsomhet- på bunnlinjen. Mange emballasjekonverterere investerer tungt i høy-korrugeringsmaskiner og multi-fargede flexo-foldelimere, bare for å oppdage at feil materialflyt, overfylt arbeid-i-prosesssoner (WIP) og overdreven gaffeltruckhåndtering trekker ned samlet utstyrseffektivitet med 5 % (OEE) til 2 %.
Et strategisk konstruert fabrikkoppsett minimerer materialreiseavstander, eliminerer flaskehalser mellom våt-ende og tørr-behandling, forhindrer skade på arkkanter og senker driftskostnadene. Denne veiledningen gir et teknisk rammeverk for optimalisering av gulvarealallokering, beregning av WIP-buffersoner og distribusjon av automatiserte materialhåndteringssystemer på tvers av moderne bølgepappanlegg.

1. Grunnleggende prinsipper for utforming av korrugerte anlegg
Å designe et bølgepappanlegg med høye-utbytte krever etablering av en kontinuerlig, ensrettet arbeidsflyt som eliminerer tilbakesporing, kryss{1}}trafikkkollisjoner og miljøforurensning.
A. Enveis strømningsmønstre
- Rett-linjeoppsett:Råpapirruller kommer inn i den ene enden av anlegget, beveger seg lineært gjennom korrugeringsmaskinen, passerer rett inn i WIP-herdebufferen, går inn i konverteringsmaskineri og går direkte inn i ferdigvarelageret. Denne utformingen er ideell for smale, langstrakte industritomter.
- U-Shape/L-Shape Layout:Mottak av råruller og frakt av ferdigvarer deler samme bygningsfasade eller dokkekompleks. Denne utformingen sentraliserer lastekaiinfrastrukturen, optimerer utnyttelsen av gaffeltrucken og minimerer trafikken utendørs.
- Null-krysstrafikkregelen:Transportveier for råruller må aldri krysse brett-stabeltransportveier. Å separere primære råvarekorridorer fra konverterte brettstrømmer forhindrer overbelastning av gaffeltrucker og reduserer sikkerhetsrisikoer på arbeidsplassen.
B. Miljø- og mikro-klimasoning
- Våt-isolasjon:Korrugeringsmaskinenkelt ansiktergenerere betydelig dampvarme, fuktighet og omgivende papirstøv. Den våte enden må være fysisk adskilt eller ventilert vekk fra fuktighetsfølsomme -fleksotrykkstasjoner og elektroniske kontrollrom.
- Herdesonemiljø:Nylig bølgepapp krever 4 til 12 timer med kontrollert kondisjonering for å stabilisere fuktighet og frigjøre indre arkspenninger. Herdesonen krever jevn luftstrøm og temperaturkontroll for å forhindre kraftig vridning av brett (opp-vridning, ned-vridning eller S-vridning før konvertering.
C. Modulær funksjonell sonearkitektur
- RAW (lagring av papirrull):Plassert rett ved siden av korrugeringsmøllens rullestativ, med dedikert dreieklaring for klembiler.
- COR (Corrugator Production Line):Main lineært utstyrsfotavtrykk, som inkluderer vedlikeholdsadgangsperimeter og kassett-avstandssoner.
- WIP (arbeid-i-prosessbuffer):Den operative overspenningstanken forbinder primærkortproduksjon med nedstrøms konverteringsutstyr.
- CON (konvertering og etterbehandling):Flexo-mappelimere, roterende dyse-kuttere, skriverspaltere og automatiserte buntelinjer.
- FG (Ferdigvarelager):Lagringsstasjoner rett ved siden av stroppestasjoner og forsendelsesbrygger.
2. Gulvplasstildeling og WIP-bufferberegninger
Feilberegning av arbeid-i-prosesslagring (WIP) er en av de vanligste designfeilene fra fabrikken. En underdimensjonert WIP-sone sulter nedstrøms konverteringsutstyr under ordreendringer, mens en overdimensjonert WIP-sone forbruker verdifull eiendom og oppmuntrer til overdreven lagerbeholdning.
Papirrull Yard Space Planlegging
Lagring av råpapirruller krever høye strukturelle gulvbelastninger (vanligvis 3 til 5 metriske tonn/m²). Implementering av vertikal rullstabling øker gulvplassutnyttelsen med opptil 40 % sammenlignet med horisontal stabling. Hovedtransportganger for papirrullklemmebiler krever en minimum fri bredde på 4,0 til 4,5 meter for å sikre sikker, kontinuerlig drift.
Scientific WIP-bufferstørrelsesformel
For å dimensjonere den nødvendige WIP-gulvplassen nøyaktig, må anleggsingeniører ta hensyn til maksimal bølgemaskineffekt, nødvendige herdetider, gjennomsnittlig stabelhøyde og gangutnyttelsesfaktorer:
- Topp daglig produksjon:Maksimal lineær effekt generert av korrugeringslinjen over en 24-timers periode.
- Gjennomsnittlig herdetid:Standard kondisjoneringsvindu (vanligvis 6 til 8 timer for dobbel-vegg, 4 til 6 timer for enkelt-veggplate).
- Gulvutnyttelsesfaktor:Det brukbare lagringsforholdet etter fradrag av hovedbane for skyttelbiler og sekundære gangganger (vanligvis 0,60 til 0,65).
- Bransjereferanse:I et moderne pakkeanlegg utgjør WIP-buffersonen typisk 25 % til 35 % av den totale gulvarealet på fabrikken.

3. Material Handling & Intralogistics Automation
Tradisjonell manuell gaffeltrucktransport av korrugerte stabler introduserer alvorlige kantskader, og forårsaker opptil 3 % arkskrap før papp i det hele tatt når konverteringsstadiet. Moderne anlegg implementerer automatiserte intralogistikksystemer for å transportere bord sømløst på tvers av soner.
A. Modulære båndtransportører av plast
Ved å erstatte eldre rullebaner i stål med modulære båndsystemer i plast eliminerer du punkt-kontakttrykk på korrugerte stabler. Den kontinuerlige, flate overflaten av modulære plastbelter støtter bunnen jevnt, og forhindrer bunn-skåring, rifling og kantfloss.
B. Automatiserte overføringsbiler (skyttelbiler)
Motoriserte overføringsvogner som opererer på skinner med bakkenivå, fungerer som den primære koblingen mellom korrugeringsmaskinen, WIP-herdebanene og individuelle flexo-skrivermatere. Kontrollert via sentrale produksjonsutførelsessystemer (MES), sender automatiserte skyttelbiler spesifikke bordpartier direkte til utpekte utskriftslinjer uten manuell operatørintervensjon.
C. AGV-er og AMR-er for papirruller og ferdigvarer
Autonome veiledede kjøretøyer (AGV) utstyrt med kraftige-papirklemmer erstatter manuelle klemmebiler for levering av råruller til bølgemaskinens våtkant. På samme måte administrerer Autonomous Mobile Robots (AMR) ferdig palletert godstransport fra stroppestasjoner til lagerbaner.
4. Fabrikkoppsettparameterreferansematrise
Tabellen nedenfor gir dimensjonale, gjennomstrømnings- og intralogistikkstandarder på tvers av forskjellige fabrikkproduksjonsskalaer:
| Planleggingsparameter | Small Box Converter | Medium integrert anlegg | Stort høyhastighets-pakkesenter |
|---|---|---|---|
| Mål gulvplass | 5,000 – 10,000 m² | 15,000 – 30,000 m² | 40,000+ m² |
| Corrugator Line Speed | 120 – 150 m/min | 180 – 220 m/min | 280 – 350 m/min |
| WIP-bufferkapasitet | 4 – 6 timers buffer | 8 – 12 timers buffer | 12 – 16 timer automatisert høy-buktbuffer |
| Materialhåndteringssystem | Manuell gaffeltruck + bakkeruller | Auto Shuttle biler + gaffeltrucker | Helautomatiserte modulære belter + AGV-er/AMR-er |
| Tavlehåndtering skrapmål | < 3.0% Edge Scrap | < 1.5% Edge Scrap | < 0.5% Edge Scrap |
| Bemanning per 10 000 m² | 20 – 30 operatører | 10 – 15 operatører | < 8 Operators |
5. Økonomisk påvirkning og ROI av layoutoptimalisering
Optimalisering av anleggslayout og intralogistikk gir målbar økonomisk avkastning gjennom materialreduksjon, arbeidsoptimalisering og økt oppetid for konverteringsmaskiner.
Nøkkelverdier for økonomisk avkastning:
- Materialskrapreduksjon:Overgang fra manuell håndtering av gaffeltruckstabel til automatiserte modulære transportbånd i plast reduserer skader på arkkanten fra 3,0 % til under 0,5 %. For et anlegg som behandler 10 000 000 USD i papp årlig, sparer dette opptil 250 000 USD i råvareavfall per år.
- Konvertering av maskin OEE-gevinster:Eliminering av materialmangel ved flexo-utskriftslinjer gjennom automatiserte WIP-skyttelbiler øker nedstrøms konverteringsoppetiden med 10 % til 18 %.
- Arbeidskostnadseffektivitet:Automatisert intralogistikk reduserer antall ansatte i intern transport med opptil 60 %, slik at fabrikkene kan omfordele personell til kvalitets- og driftsoppgaver med høy- verdi.

6. Trinn-for-veikart for implementering
Korrugerte emballasjefabrikker som planlegger et redesign av layout eller nybygging, bør følge en strukturert arbeidsflyt i fire-faser:
- Fase 1: Modellering av kapasitet og produktmiks:Definer 5-års vekstmål, mål brettveggforhold (3-lags, 5-lags, 7-lags) og topp daglige tonnasjekrav.
- Fase 2: Verdistrømskartlegging (VSM):Revidere eksisterende eller prosjekterte materielle reiselinjer. Identifiser flaskehalser, transportkryss og manuelle berøringspunkter.
- Fase 3: WIP og Intralogistics Engineering:Beregn nøyaktige WIP bufferdimensjoner og velg passende transportbåndteknologi (modulære plastbelter, bakketransportbiler eller AGV-løkker).
- Fase 4: MES/WMS-systemintegrasjon:Koble materialhåndteringskontrollsystemer med sentrale produksjonsutførelsessystemer (MES) for å automatisere ordresporing, stabelruting og lageroppretting.
7. Strategisk konklusjon
En godt-konstruert bølgepappfabrikk forvandler gulvplass til en mager, kontinuerlig produksjonsmaskin. Ved å etablere ensrettede arbeidsflyter, nøyaktig dimensjonere WIP-herdebuffere og erstatte manuell stabelhåndtering med automatiserte modulære båndtransportører og overføringsbiler, oppnår produsenter av bølgepappemballasje maksimal gjennomstrømning, minimale skraphastigheter og langsiktig-driftslønnsomhet.
Hvis du trenger designtjenester for enproduksjon av bølgepappeskerplante, takkkontakt våre ingeniørerfor et gratis tilbud.